 Español
 English
 日本語
 Español
 Deutsch
 عربى

Contenido
- 1 Por qué el embalaje de las bolsas de caramelos falla antes que el caramelo
- 2 Cómo funciona el envasado en bolsas de caramelos: tres propiedades que interactúan
- 3 Comparación de estructuras: lo que realmente le compra cada bolsa de dulces
- 4 El número que los compradores rara vez ven: el deslizamiento de las focas después del envejecimiento acelerado
- 5 Adónde va realmente el volumen de embalaje de bolsas de caramelos
- 6 Flujo de trabajo de selección: del tipo de caramelo a la especificación firmada
- 7 Cumplimiento y mantenimiento continuo
Por qué el embalaje de las bolsas de caramelos falla antes que el caramelo
Un fabricante de gomitas cambia a una nueva bolsa vertical de 130 g, produce 40.000 unidades y tres semanas después descubre que aproximadamente el 6 por ciento de las bolsas tienen sellos suaves y arrugados alrededor de la cremallera. El caramelo del interior está bien. El embalaje no lo es. Polvo de azúcar atraído hacia el área del sello, una capa de sellador de 38 micras que nunca fue validada en el tiempo de permanencia real de la máquina y una velocidad de llenado 15 por ciento superior a la del piloto se combinaron para crear fugas en los canales que ninguna inspección visual detectó.
Ese fracaso es más común que exótico. El embalaje de bolsas de caramelos tiene que sobrevivir en tres entornos separados: la línea de llenado, la cadena de distribución y el mostrador de la cocina durante una vida útil que normalmente oscila entre 9 y 18 meses. Cada entorno enfatiza una propiedad diferente, y una estructura que funciona bien en uno puede ser marginal en otro. El azúcar es higroscópico, abrasivo y agresivo hacia las áreas de sellado, lo que descarta una gran parte del mercado de bolsas genéricas incluso antes de que comience la conversación.
Conclusión central: Especifique el empaque de las bolsas de dulces primero con tres números (grosor de la capa selladora, tasa de transmisión de vapor de agua (WVTR) y resistencia del sello medido en su propia máquina llenadora) y solo luego por estilo de bolsa, tipo de cremallera o impresión. Una cotización que no vincule esos tres valores con el tiempo de permanencia, la temperatura y la presión de su línea está incompleta, sin importar qué tan bien se vea la muestra en un escritorio.
Cómo funciona el envasado en bolsas de caramelos: tres propiedades que interactúan
Una bolsa de dulces es un laminado de tres zonas funcionales: una capa exterior de impresión y abuso, un núcleo de barrera y un sellador interior. Cada zona resuelve un problema diferente y el error más costoso es optimizar una zona ignorando las otras dos.
La barrera es una propiedad de la pila, no una capa
El PET metalizado de 12 µm puede alcanzar una tasa de transmisión de oxígeno cercana a 1,5 cc/m²·día, pero sólo cuando la superficie metalizada sobrevive a la formación de la bolsa sin microarrugas y el adhesivo está completamente curado. El papel de aluminio de 7 µm supera al del papel, pero el papel de aluminio se agrieta en las líneas de pliegue de una bolsa rígida. Para la mayoría de los dulces, la humedad es el principal enemigo; El oxígeno es más importante para el chocolate, las nueces y cualquier cosa que tenga una fase grasa.
La integridad del sello es un contrato entre máquina y película.
La fuerza del sello no es sólo una propiedad de la película. Un sellador de PE que aplica 32 N/15 mm en una muestra de laboratorio limpia puede caer a 14 N/15 mm una vez que los cristales de azúcar se asientan en la zona de sellado con la misma permanencia de 0,4 s. Los compradores deben solicitar una curva de sellado (resistencia trazada en función de la temperatura, la permanencia y la presión) en lugar de un solo punto de datos, y luego confirmarla en el relleno real.
El contacto con alimentos y la química de la tinta descalifican tarde
Las tintas, adhesivos y recubrimientos deben cumplir con 21 CFR 175 y 177 en los Estados Unidos y EU 10/2011 en Europa, con pruebas de migración realizadas en el laminado terminado en lugar de en la película base. Los sistemas de tinta de baja migración no son una opción premium para los dulces: el producto a menudo entra en contacto directo con el sellador y el almacenamiento minorista puede superar los 30 °C.
Comparación de estructuras: lo que realmente le compra cada bolsa de dulces
Los rangos a continuación son valores típicos publicados para bolsas de dulces de 100 ga 200 g medidos a 23 °C y 50 por ciento de humedad relativa. Trátelos como el comienzo de una conversación sobre especificaciones en lugar de como una garantía, porque las condiciones de formado, llenado y sellado mueven los números reales entre un 20 y un 40 por ciento.
Tabla 1: Rangos de propiedades típicos para laminados para bolsas de dulces. OTR y WVTR se miden a 23 °C y 50 por ciento de humedad relativa; el índice de costos utiliza la construcción estándar PET12/PE50 como 1,00.
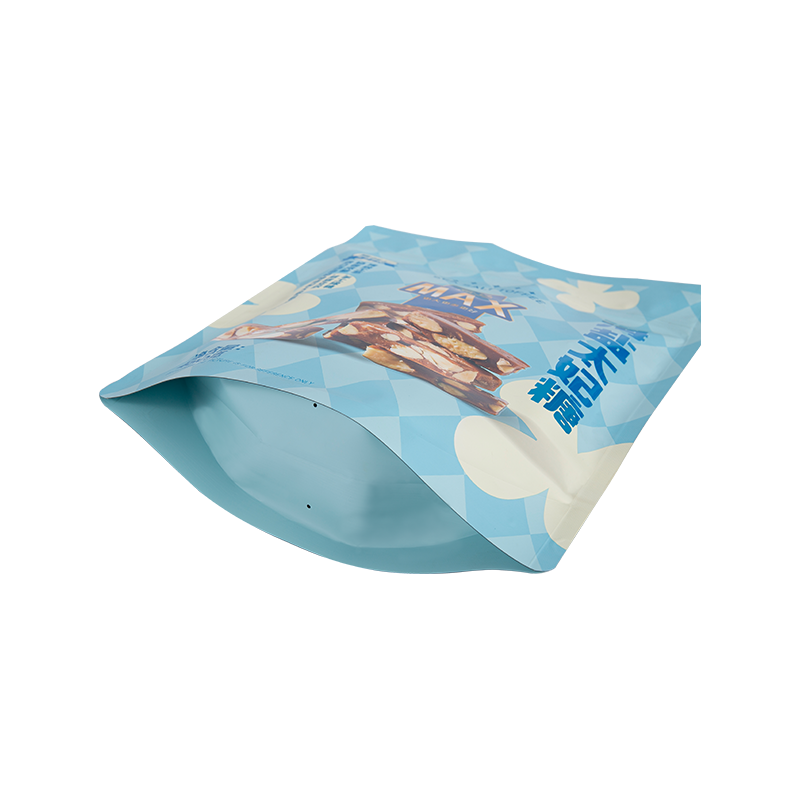
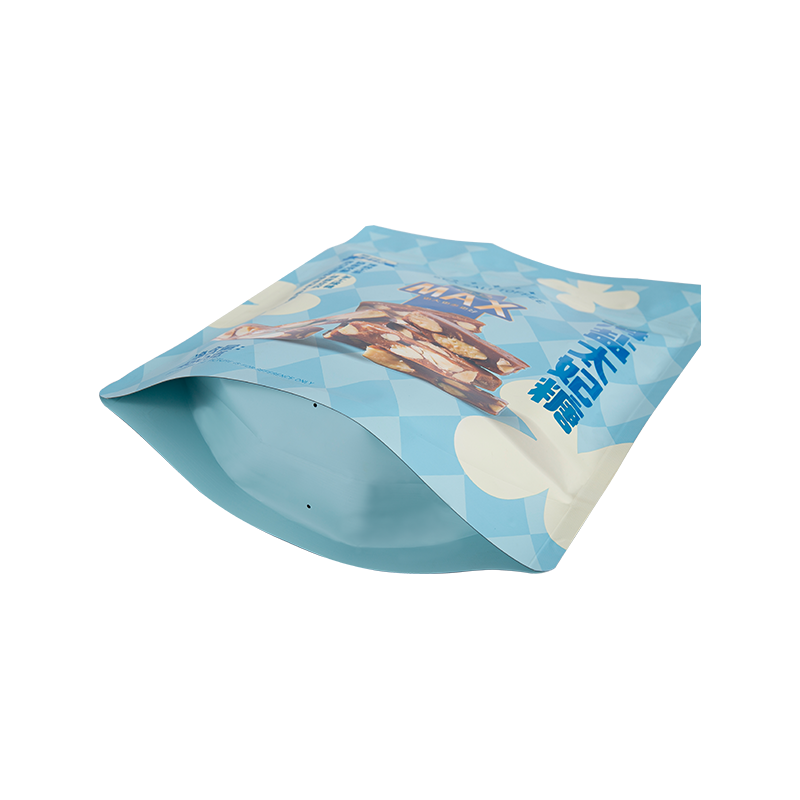 Colorida bolsa de caramelos de pie para caramelos blandos y gelatina En comparaciones de laminados para dulces, esta colorida bolsa vertical ofrece un formato impreso autoportante para dulces blandos, frijoles de chocolate y gelatina. Ver producto →
La lectura práctica es sencilla. Para caramelos duros con una vida útil de 6 a 9 meses, la estructura MOPP proporciona la rigidez que necesita el envoltorio de flujo de alta velocidad a un bajo índice de costo. Las gomitas y los caramelos masticables suelen justificar la estructura metalizada. Las inclusiones de chocolate y nueces justifican el papel de aluminio a menos que una estructura monomaterial sea obligatoria para el objetivo de sostenibilidad de una marca. Para ver más de cerca cómo encajan los materiales, los tipos de bolsas y las métricas de barrera, este guía de envasado de snacks recorre el mismo árbol de decisiones con más detalle.
El número que los compradores rara vez ven: el deslizamiento de las focas después del envejecimiento acelerado
La mayoría de los proveedores prueban los sellos el primer día. Los dulces permanecen en los estantes durante meses. Las cifras siguientes provienen de una prueba de envejecimiento acelerado de 21 días a 40 °C y 75 por ciento de humedad relativa en bolsas de goma de 130 g llenas de producto recubierto de azúcar, con 400 muestras por espesor de sellador.
25 micras
8,4%
30 micras
4,1%
38 µm
1,3%
50 micras
0,7%
60 micras
0,6%
Dos observaciones importan comercialmente. En primer lugar, la curva no es lineal: pasar de 25 µm a 38 µm elimina aproximadamente el 85 por ciento de las fallas, mientras que pasar de 38 µm a 60 µm no elimina casi nada y agrega costo de material. En segundo lugar, la contaminación por azúcar desplaza toda la curva hacia la derecha, por lo que una prueba con muestra limpia siempre favorecerá una estructura que falla en la producción.
Adónde va realmente el volumen de embalaje de bolsas de caramelos
La demanda no se distribuye uniformemente. La siguiente división refleja la combinación de tipos de caramelos que normalmente impulsan las especificaciones de películas y bolsas flexibles, y explica por qué las aplicaciones de gomitas y chocolate atraen la mayor parte del esfuerzo de ingeniería de barreras.
- Gomitas y caramelos masticables: 28 %. La mayor sensibilidad a la humedad y el principal impulsor de la demanda de barreras metalizadas.
- Chocolate y coberturas compuestas: 22%. Predomina la protección contra el oxígeno y la luz; Son comunes las construcciones metalizadas con láminas o de alta barrera.
- Caramelos duros y piruletas: 14%. La rigidez y la velocidad de la máquina son más importantes que la barrera ultraalta.
- Frutos secos y mezcla de frutos secos: 12 %. La oxidación de grasas fija el objetivo y con frecuencia se especifica el lavado de nitrógeno.
- Regaliz y gelatina: 9%. Barrera moderada con fuerte tolerancia al sellado a través de la contaminación.
- Malvavisco: 8%. Requisitos de peso ligero, alta compresibilidad y manipulación de bolsas blandas.
- Caramelos funcionales y sin azúcar: 7%. Los lotes pequeños y los frecuentes cambios de sabor favorecen la impresión digital y las cantidades mínimas de pedido bajas.
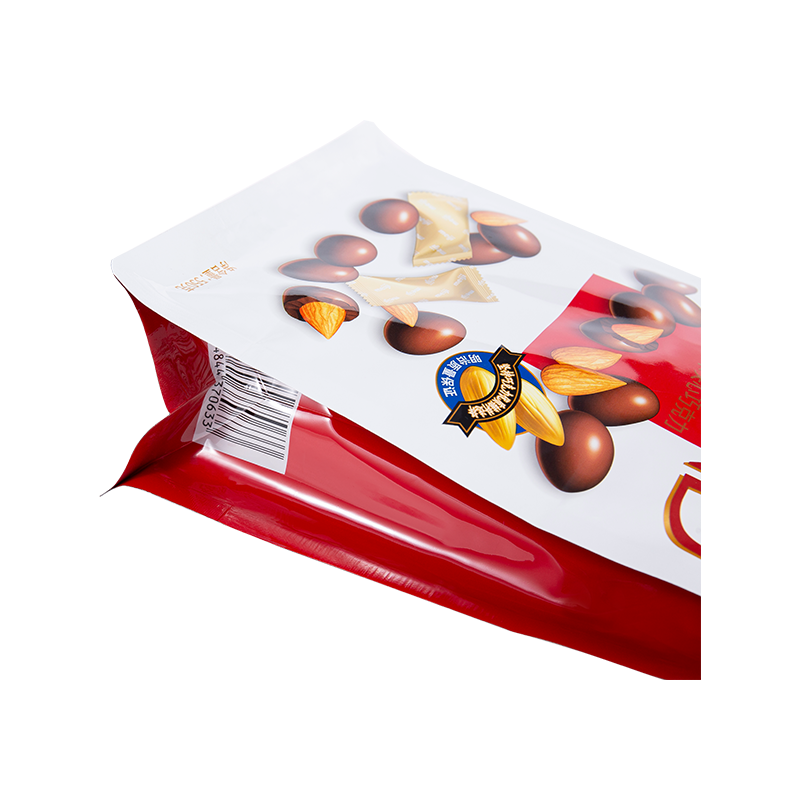 Bolsa de embalaje de chocolate con sello de ocho lados a prueba de humedad Para los límites de oxígeno más estrictos del chocolate, esta bolsa con sello de ocho lados utiliza una película compuesta que bloquea la luz y el oxígeno, un diseño autoportante y una cremallera repetible. Ver producto →
El chocolate ilustra este punto. Su límite de oxígeno es mucho más estricto que el de los dulces hervidos, y su fase grasa no perdona ni siquiera una fuga lenta, por lo que el formato de sello de ocho lados con una construcción a prueba de humedad y aislamiento de oxígeno a menudo reemplaza una bolsa plana más simple una vez que el objetivo de vida útil supera los nueve meses.
Flujo de trabajo de selección: del tipo de caramelo a la especificación firmada
Seis pasos cubren la mayoría de los proyectos, y omitir cualquiera de ellos tiende a surgir como un reclamo dos trimestres después.
1. Define el caramelo, no la bolsa
Registre el tipo de azúcar, el contenido de grasa, la dureza de la pieza, el peso del relleno, la vida útil prevista y el clima de distribución. Un producto nacional de 6 meses y un producto de exportación de 18 meses rara vez merecen el mismo laminado.
2. Establecer objetivos de barrera
Apunte a una WVTR inferior a 1 g/m²·día durante 12 meses o más, y a una OTR inferior a 3 cc/m²·día siempre que se trate de chocolate, nueces o una fase grasa.
3. Haga coincidir el formato con el relleno
Bolsa vertical para presencia en los estantes, fondo plano para paquetes de 1 a 3 kg, envoltura fluida para porciones individuales, sello de ocho lados para regalos premium. El formato debe adaptarse al relleno existente antes de adaptarse al plan de marketing.
4. Valida los sellos en tu línea
Solicite una curva de sellado y realice una prueba continua de 30 minutos con el producto y las velocidades de producción. Un piloto funcionando a velocidad reducida oculta exactamente los defectos que importan.
5. Pilotar y luego retener muestras
Produzca de 500 a 2000 unidades y manténgalas durante cuatro semanas a 30 °C junto con una prueba acelerada. Guarde las muestras retenidas de cada lote posterior.
6. Escala con una especificación escrita
Congele la estructura, selle la ventana, imprima la referencia y los criterios de inspección en un solo documento. Las aprobaciones no documentadas son la forma en que las pequeñas variaciones se convierten en grandes retiros.
 Bolsa para refrigerios de bajo pedido mínimo con impresión digital en colores vibrantes Para volúmenes pequeños o cambios frecuentes de diseño, esta bolsa para refrigerios impresa digitalmente mantiene viable el empaque de barrera para alimentos inflados y nueces. Ver producto →
La economía es simple. La actualización de PET/PE a una estructura metalizada añade aproximadamente entre un 8 y un 14 por ciento al coste unitario del embalaje. En una tirada de 500.000 unidades, mover la tasa de falla por fluencia del sello del 8,4 por ciento al 1,3 por ciento evita alrededor de 35.000 bolsas rechazadas, lo que generalmente cubre el delta de la película varias veces una vez que se cuentan los retrabajos, el flete y las devoluciones de cargo de los minoristas. Cuando los volúmenes son pequeños o las obras de arte cambian con frecuencia, la impresión digital con pedidos mínimos bajos mantiene la misma barrera económicamente viable.
Cumplimiento y mantenimiento continuo
La autorización reglamentaria es un conjunto de documentos, no un certificado colgado en la pared. Espere una Declaración de Cumplimiento que cubra 21 CFR 177.1520 para polietileno, 21 CFR 177.1630 para PET y EU 10/2011 para el mercado europeo, con una migración general mantenida por debajo de 10 mg/dm² y límites de migración específicos abordados para cada sustancia en la formulación.
- Material entrante: Verifique WVTR y OTR en cada lote de laminado con la especificación congelada, no con la hoja de marketing del proveedor.
- Monitoreo en línea: Tome muestras de la fuerza del sello cada 30 minutos y registre la temperatura, presión y permanencia del sellado. Los datos de tendencias detectan la deriva antes que el cliente.
- Control de disolventes y curado: El disolvente residual y el curado del adhesivo afectan tanto a la migración como al olor. Candy se contamina fácilmente, por lo que los límites de retención deben ser parte del acuerdo de compra.
- Almacenamiento: Mantenga las bolsas laminadas y terminadas entre 15 °C y 25 °C, con una humedad relativa del 60 por ciento, lejos de solventes, y rote el material primero que entra, primero que sale.
- Revalidación: Repita las pruebas de sellado y barrera anualmente y siempre que cambien la resina, el adhesivo, la tinta o la configuración de la máquina.
Los procedimientos documentados son los que convierten una buena muestra en un suministro repetible. Los detalles de cómo se organizan la inspección entrante, el muestreo en proceso y la gestión de muestras retenidas se encuentran dentro de nuestra proceso de control de calidad , que vale la pena revisar antes de bloquear una especificación y no después de la primera queja.