 Español
 English
 日本語
 Español
 Deutsch
 عربى

Observe cómo una barra de chocolate se desprende de una envoltura horizontal y verá un sello que nunca se calentó. La película lleva dos bandas estrechas de un material cohesivo gomoso, las bandas se presionan entre sí durante una fracción de segundo a 2-6 bar y se cierra el paquete. Ése es todo el mecanismo detrás del sellado en frío y explica por qué el formato puede funcionar a 90 paquetes por minuto sin ciclo de calentamiento y por qué la misma envoltura se bloqueará formando un rollo sólido e inutilizable si se deja en una zona de carga cálida durante una semana.
El sellado en frío no es un reemplazo universal del sellado por calor. Es un cierre diferente con un modo de falla diferente, y la elección entre los dos generalmente se reduce a tres preguntas: cuánto calor puede sobrevivir el producto, qué tan rápido debe funcionar la línea y cuánto polvo, grasa o migajas quedarán en el área del sello cuando se cierren las mandíbulas.
La respuesta corta
El sellado en frío se adhiere únicamente mediante presión, utilizando un recubrimiento cohesivo registrado que se adhiere solo a sí mismo. Especifíquelo para productos sensibles al calor, líneas de envoltura fluida de alta velocidad y áreas de sellado expuestas a polvo o grasa. No lo especifique para esterilizadores, bolsas llenas de líquido, envases al vacío o envases de mucho más de 2 a 3 kg, donde la menor fuerza de sellado de una unión cohesiva se convierte en el factor limitante en lugar de la película.
Contenido
- 1 Cómo funciona realmente el sello en frío
- 2 Sellado en frío versus sellado por calor: donde muerde la diferencia
- 3 Fuerza y velocidad del sello: los números que los compradores subestiman
- 4 Dónde se utiliza el sello en frío y dónde no
- 5 Economía de costos y líneas
- 6 Una secuencia de selección práctica
- 7 Almacenamiento, mantenimiento y cumplimiento
- 8 Donde importa el lado de la oferta cinematográfica
Cómo funciona realmente el sello en frío
Un revestimiento de sellado en frío es cohesivo, no adhesivo. Los adhesivos se adhieren a una segunda superficie diferente; los cohesivos se adhieren a sí mismos y a nada más. Esa única propiedad es la que hace que el formato sea práctico: la banda recubierta no se adherirá al producto, a las mordazas de la máquina, al exterior del envoltorio ni a un paquete vecino en la caja.
- El recubrimiento es una dispersión de látex, natural o sintético, que se aplica mediante huecograbado o flexografía en un patrón registrado en lugar de en toda la red.
- El peso de la capa seca suele oscilar entre 2 y 6 g/m² por lado, y ambas superficies de contacto deben recubrirse para que se forme la unión.
- La presión de sellado suele ser de 2 a 6 bar con una permanencia de aproximadamente 30 a 120 milisegundos; La temperatura juega un papel secundario, principalmente en la rapidez con la que se humedece el revestimiento.
- En una envasadora flow pack con sello de aletas, la misma red se pliega sobre sí misma, por lo que un solo lado recubierto es suficiente. En una línea de bolsa de dos redes, ambas redes necesitan el patrón.
Vinculación exclusiva
Sin contacto con el producto, sin que se peguen las mandíbulas, sin sellos accidentales en la cara de la envoltura.
Patrón registrado
El recubrimiento se asienta sólo en la zona del sello, por lo que la capa de barrera a lo largo de la cara del paquete permanece intacta.
Sin historial de calor
Nada calienta la película o el producto, por lo que no hay condensación, ni pérdida de aroma, ni encogimiento.
Comportamiento de pelado
La unión se desprende de forma limpia y predecible, razón por la cual los formatos de bolsas médicas dependen de ella.
Sellado en frío versus sellado por calor: donde muerde la diferencia
Los dos cierres a menudo se comparan únicamente en términos de velocidad, lo que oculta las compensaciones que en realidad causan problemas de producción. La siguiente comparación refleja las bandas en las que trabajan la mayoría de los convertidores y propietarios de marcas para los formatos de confitería, panadería y médico.
Las bandas son rangos de producción típicos y no límites de especificación; Los valores reales siguen la estructura de la película, el grado de cohesión y la geometría de la mandíbula.
Fuerza y velocidad del sello: los números que los compradores subestiman
Casi todas las quejas sobre sellos en frío se remontan a uno de los dos números que nunca llegaron a incluirse en las especificaciones: el peso de la capa y la resistencia del sello. Un recubrimiento ligero aplicado de 1 g/m2 pasará una verificación visual y aún se abrirá en una caja de venta minorista seis semanas después.
Sello en frío
BOPP
~6 norte
Sello en frío
papel
~4 norte
Sellado térmico
sellador de polietileno
~20 norte
Sellado térmico
replicar PP
~35 norte
El gráfico es deliberadamente poco halagador para el sellado en frío, porque esa es la imagen honesta. Lo que compra a cambio es velocidad y protección del producto: una envasadora fluida que cierra 90 paquetes por minuto sin tiempo de recuperación de la mandíbula y sin columna de calor que caliente el chocolate, el queso o la barrera estéril dentro de la bolsa.
Verifique la unión con los métodos estándar en lugar de tirar manualmente: resistencia del sellado según ASTM F88, penetración de tinte según ASTM F1929 para fugas en canales y pruebas de explosión o emisión de burbujas cuando se reclame una barrera estéril. Una diferencia de 2 N entre las dos colas de un sello de aleta suele ser un problema de registro, no un problema de peso del recubrimiento.
Dónde se utiliza el sello en frío y dónde no
La demanda se agrupa en torno a productos que se dañan por el calor o que dejan residuos en la zona de sellado. La confitería domina porque el chocolate florece y se deforma por encima de aproximadamente 30 °C, y los formatos de galletas y panadería generan migajas que abrirían un canal de termosellado.
Confitería y chocolate: 38%
Panadería y galletas: 22%
Dispositivos médicos y estériles: 16%
Productos frescos y queso: 14%
Helados y novedades congeladas: 10%
El segmento médico es el que la mayoría de los compradores pasan por alto. Las bolsas de película y papel de sellado en frío despegables son un formato de barrera estéril establecido desde hace mucho tiempo para la esterilización con óxido de etileno, validado según la norma ISO 11607, precisamente porque el cierre es limpio, despegable y libre de antecedentes de calor que podrían distorsionar el recubrimiento en la zona de sellado.
Lo que no se le debe pedir al sellado en frío: sostener una bolsa de retorta a 121 °C, contener un líquido de baja viscosidad a través de una prueba de caída, sobrevivir a un ciclo de cámara de vacío o transportar una carga de 5 kg de alimento para mascotas. En cada uno de esos casos, el vínculo cohesivo es el eslabón débil y ninguna mejora de la película lo compensa.
Economía de costos y líneas
El sellado en frío elimina el calor del paso de sellado y los ahorros aparecen en cuatro lugares predecibles:
- Energía: los cartuchos calefactores y el calentamiento de las mandíbulas en una envoltura de flujo consumen varios kilovatios continuamente, todos en turno.
- Puesta en marcha: se ahorran entre 10 y 20 minutos en cada cambio de turno y en cada cambio de producto.
- Mantenimiento: no es necesario reemplazar termopares, cartuchos ni revestimientos de la cara de la mandíbula, y mucho menos desgaste de teflón.
- Chatarra: el producto dañado por el calor y la película quemada simplemente dejan de aparecer.
El offset es la película recubierta, que cuesta más por metro cuadrado que su equivalente sin recubrir, además de la precisión de registro que debe mantener la impresora y la disciplina de almacenamiento más estricta que necesita el rollo. En una línea de dos turnos que trabaja con más de 60 paquetes por minuto, la aritmética suele cerrarse en el plazo de un año; en una línea lenta que ejecuta 20 paquetes por minuto, rara vez lo hace.
Una secuencia de selección práctica
- Confirme la temperatura del producto en las mordazas. Cualquier temperatura por encima de aproximadamente 30 °C, o cualquier cosa que se deforme cuando se calienta, indica un sellado solo por presión.
- Mapee el área del sello. Si hay polvo, azúcar, grasa o migas, el sellado en frío lo tolera mucho mejor que el sellado por calor.
- Verifique la ruta de carga. Los paquetes de más de 2 a 3 kg, o los paquetes que se apilarán en doce alturas en una caja, necesitan la mayor resistencia de un sellado térmico.
- Fijar primero el sustrato y luego el cohesivo. BOPP, PET, papel y películas metalizadas cubren bien, pero la posición del patrón y la laca antiadherente deben coincidir con el diseño del envoltorio.
- Ejerza presión y concéntrese en la máquina, no en el papel. Ejecute una escalera de presión en pasos de 0,5 bar y pruebe cada muestra según ASTM F88.
- Realice una prueba de bloqueo y envejecimiento: 40 °C durante 72 horas a la presión de chimenea prevista expondrá un recubrimiento que es demasiado pegajoso en condiciones ambientales.
- Cierre el expediente de cumplimiento antes de la primera ejecución comercial, no después.
Almacenamiento, mantenimiento y cumplimiento
Un rollo cohesivo es un producto sensible a la presión por derecho propio. Trate el almacenamiento como parte del proceso:
- Mantenga los rollos recubiertos a una temperatura de entre 15 y 25 °C y entre un 40 y un 60 % de humedad relativa, todavía en sus bolsas de polietileno, lejos de la luz solar directa y de los radiadores.
- Nunca apile los rollos de manera que la cara recubierta soporte el peso contra otra cara recubierta; esa es la ruta más rápida hacia el bloqueo.
- Respete la vida útil, normalmente de 6 a 12 meses desde el recubrimiento; La adherencia cohesiva se pierde con el tiempo y la humedad, incluso cuando la película en sí está bien.
- Limpie los cilindros de huecograbado o anilox y las rasquetas en la estación de recubrimiento en cada cambio; Los depósitos cohesivos secos producen rayas que se leen como sellos débiles.
- Calibre la presión de la mandíbula semanalmente. Una deriva de 0,5 bar es invisible en la máquina y muy visible en una prueba de pelado.
En cuanto al cumplimiento, el recubrimiento es un material en contacto con alimentos por derecho propio: FDA 21 CFR 175.105 para componentes adhesivos y EU 10/2011 con pruebas de migración para el mercado europeo, además de una declaración libre de látex si el paquete está destinado a una aplicación médica o sensible al látex. Cuando se reivindica una barrera estéril, la norma ISO 11607 y los métodos de fuga y resistencia del sellado asociados forman la columna vertebral de la validación.
Donde importa el lado de la oferta cinematográfica
El cohesivo es sólo la mitad del paquete. La banda base decide la rigidez para la operabilidad de la máquina, la barrera para la vida útil y la calidad de impresión para el estante. Un envoltorio sellado en frío para chocolate suele ser un BOPP blanco o metalizado; una bolsa estéril puede ser de papel de calidad médica; una novedad congelada necesita una película que se mantenga flexible a -18 °C sin agrietarse en el pliegue.
Aquí es donde un convertidor con capacidad de película interna gana su lugar en la cadena. SC Shanghai ejecuta coextrusión multicapa junto con la impresión y la fabricación de bolsas, lo que significa que la estructura de barrera, el patrón de recubrimiento y el paquete terminado se especifican juntos en lugar de ser ensamblados por tres proveedores que nunca hablan entre sí. el guía de película coextruida multicapa es un punto de partida razonable para la selección de estructuras, y el proceso de control de calidad cubre el lado de inspección.
 Películas termoformantes de barrera coextruidas multicapa Para tiradas cortas de barrera crítica, estas películas termoformables de PA/PE y PA/EVOH/PE de 7, 9 y 11 capas cubren envases de alimentos congelados y cocinados a alta temperatura. Ver producto →
Vale la pena echarle un vistazo a dos líneas de productos cuando el encargo incluye tiradas cortas o formatos con barreras críticas:
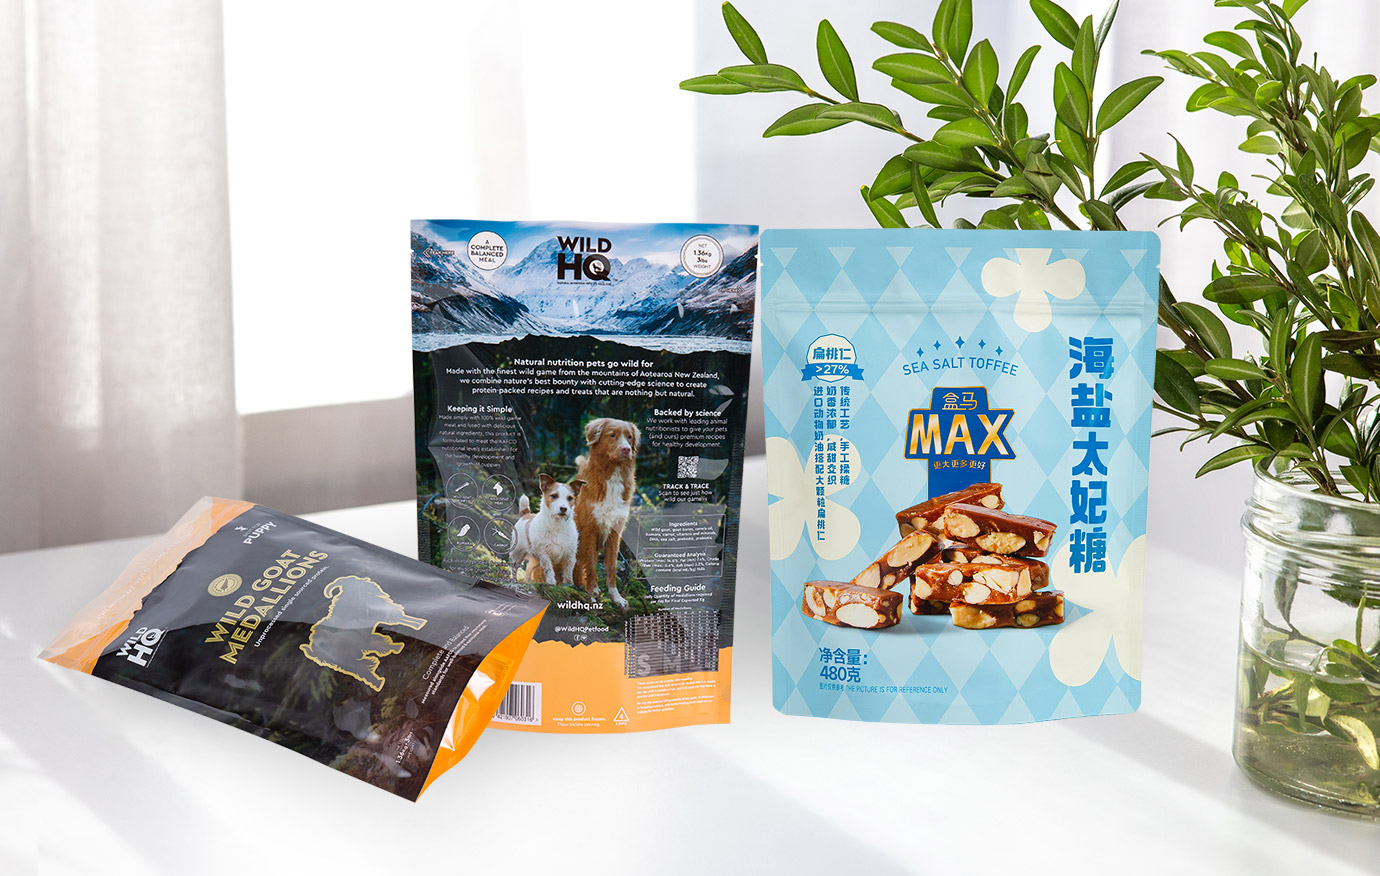 Impresión digital para envases flexibles con MOQ bajo Las bolsas y el material en rollo impresos digitalmente admiten tiradas cortas, múltiples SKU, pruebas de mercado y diseños de temporada sin fabricación de planchas, con opciones de materiales de barrera y reciclables. Ver producto →
La impresión digital con una cantidad mínima de pedido baja se adapta a las versiones de panadería y chocolate de temporada en las que el envoltorio cambia cuatro veces al año y no se justifica un juego de cilindros de huecograbado. Para los formatos congelados y refrigerados, la película base debe tener resistencia tanto de barrera como a baja temperatura, lo cual es una conversación diferente a la del propio cohesivo. Si está comparando el sellado en frío con una estructura termosellada para un producto específico, enviar la especificación y pregunta por ambas rutas con costo en la misma película.