 Español
 English
 日本語
 Español
 Deutsch
 عربى

Una tableta de chocolate envuelta a 700 paquetes por minuto rechazará más producción en un solo turno debido a una mancha de polvo de cacao de 1 a 2 mm en el sello que a un error en el calibre de la película. En una línea gomosa, un cristal de azúcar duro atrapado en la mandíbula detiene la máquina en cuestión de segundos, mientras que un defecto de barrera permanece invisible durante ocho semanas y luego regresa como una queja del cliente. Ambos modos de falla se encuentran en el mismo lugar: la interfaz entre el proceso y el paquete.
La respuesta práctica, antes de abrir cualquier hoja de datos de la película, es seleccionar el formato y el sellador desde la ventana de sellado hacia atrás. Decida si el producto puede sobrevivir a una mandíbula caliente, cuánto polvo o jarabe quedará en el área del sello y solo entonces establezca los objetivos de humedad y oxígeno. El desempeño de la barrera es la última variable a optimizar, no la primera.
La versión corta
- El chocolate, los bombones y los centros recubiertos sensibles al calor pertenecen al sellado en frío solo por presión, no a las mandíbulas calientes.
- Los empastes polvorientos, cristalinos o aceitosos necesitan un sellado más amplio y un sellador más espeso, validados con producto real en una línea real.
- La migración de humedad y grasa debe escribirse como números con las condiciones de prueba y luego confirmarse en una prueba de almacén a 40 °C.
Todo lo que sigue se deriva de esos tres puntos. Las secciones pasan de las limitaciones del proceso a la comparación de formatos, luego a las cifras de barrera que la mayoría de las especificaciones omiten y, finalmente, a los detalles de mantenimiento y cumplimiento que deciden si el paquete aprobado todavía funciona limpiamente doce meses después.
Contenido
- 1 Seis limitaciones que deciden la película antes que la obra de arte
- 1.1 1. El chocolate templado no puede absorber el calor.
- 1.2 2. El polvo de azúcar es el verdadero asesino de focas
- 1.3 3. La humedad cambia al florecer
- 1.4 4. Las grasas y los aceites de frutos secos migran hacia los lados
- 1.5 5. La fricción establece el límite de velocidad de la línea.
- 1.6 6. Los SKU de temporada superan los presupuestos de impresión
- 2 Comparación de cinco formatos según las métricas que los compradores realmente auditan
- 3 La figura que la mayoría de las especificaciones omiten
- 4 Dónde se encuentran realmente los envases flexibles en la confitería
- 5 Una ruta de seis pasos desde el paquete breve hasta el aprobado
- 6 Mantenimiento, cumplimiento y las preguntas que los compradores olvidan
Seis limitaciones que deciden la película antes que la obra de arte
La confitería es una de las pocas categorías de alimentos en las que el proceso previo dicta la estructura del envase casi por completo. Estas seis limitaciones aparecen repetidamente en las pruebas lineales y cada una tiene una respuesta mensurable.
1. El chocolate templado no puede absorber el calor.
Las mordazas de sellado a 130 °C marcarán visiblemente la superficie de la tableta en milisegundos. El adhesivo de sellado en frío se transfiere únicamente mediante presión, razón por la cual los envoltorios de barras todavía lo usan. La contrapartida es la disciplina del carrete: bloques adhesivos si se almacenan por encima de aproximadamente 25 °C.
2. El polvo de azúcar es el verdadero asesino de focas
Un cristal de 0,1 mm en la zona de sellado crea un canal de fuga a través de una soldadura que de otro modo sería perfecta. Los sellos más anchos de 5 a 8 mm, las capas de sellador de 30 a 40 µm y las resinas de alta adherencia en caliente obtienen una tolerancia que un sellador delgado no puede lograr.
3. La humedad cambia al florecer
La floración del azúcar sigue a la condensación en una tableta fría; Las gomitas pierden agua y se endurecen en los bordes. Ambos son problemas de vapor de agua y ambos se resuelven con una capa de barrera en lugar de un almacén más frío.
4. Las grasas y los aceites de frutos secos migran hacia los lados
Los aceites de manteca de cacao y nueces atraviesan las películas selladoras y las manchas. El papel de aluminio, las capas metalizadas o las estructuras de EVOH frenan esa migración; La educación física simple no.
5. La fricción establece el límite de velocidad de la línea.
El coeficiente de fricción dinámico suele especificarse entre 0,2 y 0,4 en la cara exterior. Por debajo de eso, la banda se desplaza mal sobre los rodillos; encima, el arrastre provoca una desviación del registro en los carretes impresos.
6. Los SKU de temporada superan los presupuestos de impresión
Las gamas de Halloween, Pascua y regalos multiplican las versiones de obras de arte en volúmenes cada vez más reducidos. La impresión digital elimina el coste de los cilindros y permite una tirada corta por variante, al precio de un menú de sustratos más estrecho.
Comparación de cinco formatos según las métricas que los compradores realmente auditan
Las decisiones sobre el formato generalmente se toman en función de la apariencia y luego se justifican en función del costo. La siguiente comparación comienza desde el lado del proceso: tipo de sello, barrera alcanzable y longitud de tirada en la que cada formato deja de ser económico.
Nota de estilo de título: las cifras de barrera son puntos de partida típicos a 38 °C y 90 % de humedad relativa; el peso de llenado, el espacio libre y la ruta de distribución pueden duplicar el requisito real.
Un patrón se mantiene al otro lado de la mesa. Los formatos con mejor barrera rara vez son los más rápidos, y los más rápidos rara vez aceptan una cremallera. Una marca que vende bolsas de gomitas de 120 g y paquetes para compartir de 1 kg suele terminar con dos estructuras en lugar de una estructura intermedia. Para catálogos con mucho azúcar, las opciones de bolsa en bolsas de embalaje de dulces y gomitas Muestre cómo el formato y la barrera se combinan en la práctica.
La figura que la mayoría de las especificaciones omiten
La transmisión de vapor de agua suele citarse como "alta barrera" de forma breve y como un único número en una hoja de datos, sin indicar las condiciones de prueba. Esa ambigüedad cuesta dinero. El siguiente cuadro muestra los límites máximos comúnmente fijados por tipo de producto, expresados en gramos por metro cuadrado por 24 horas en condiciones tropicales.
La transmisión de oxígeno es igualmente importante cuando se trata de nueces, turrón o grasa láctea, porque la rancidez se desarrolla mucho antes de que cambie la textura. Una estructura que retiene la humedad pero deja pasar el oxígeno pasará una prueba de tres semanas y no tendrá una vida útil de nueve meses. Las películas multicapa con un núcleo EVOH abordan ambos vectores a la vez, y la lógica de selección para Películas de embalaje de alta barrera EVOH explica de dónde gana su costo esa capa central.
Dónde se encuentran realmente los envases flexibles en la confitería
Predominan los formatos flexibles porque los dulces se venden por peso, necesitan una barrera por gramo de producto y, a menudo, se exhiben en bandejas listas para usar. La siguiente división refleja el uso de formato típico en las gamas de productos de confitería minoristas en lugar de un único estudio de mercado.
- Envoltura de flujo de sellado en frío — 42%
- Bolsas verticales y de fondo plano: 24 %
- Termoformado y blister — 12%
- Bolsas con pico y líquido: 9%
- Formatos papel y kraft: 8%
- Compostables y monomateriales — 5%
El segmento del papel está creciendo más rápido de lo que sugiere su participación, pero normalmente esconde una capa interior de plástico o metalizado a modo de barrera. Los compradores que suponen que una superficie exterior kraft hace que el paquete sea reciclable con frecuencia se equivocan, y esa suposición ahora es costosa en mercados con tarifas extendidas de responsabilidad del productor.
Una ruta de seis pasos desde el paquete breve hasta el aprobado
Paso 1: arregla la ventana del producto
Registre la sensibilidad al calor, la dureza de la superficie, el contenido de grasa y la vida útil esperada. Estos cuatro hechos eliminan inmediatamente la mitad del menú de formato.
Paso 2: elija el sistema de sellado
Sello en frío para productos revestidos sensibles al calor, mandíbula caliente para todo lo que tolere 110 °C y más. Nunca mezcle los dos en una familia de SKU.
Paso 3: escribe números de barrera
Indique los techos WVTR y OTR con temperatura, humedad y método de prueba. Nadie puede verificar un número sin condiciones.
Paso 4: probar el sellado a través del polvo
Realice una prueba de contaminación con producto real a velocidad de producción y luego realice una prueba de tinte en los sellos. Este es el paso que la mayoría de los prototipos se saltan.
Paso 5: prueba de estante a 40 °C
Cuatro semanas a 40 °C y 75 % de humedad relativa equivalen aproximadamente a doce meses a temperatura ambiente. Marque la floración, la textura y el aroma, no sólo la apariencia.
Paso 6: haga coincidir la impresión con el volumen
Huecograbado para tiradas largas estables, digital para variantes estacionales. Dividir el rango entre los dos generalmente es mejor que forzar todo a un solo proceso.
Los pasos cuatro y cinco son donde los proyectos fallan. Una estructura que sella perfectamente en un sellador de laboratorio puede fallar en una máquina de formado, llenado y sellado vertical con 0,4 segundos de tiempo de permanencia, y la diferencia suele ser el espesor del sellador en lugar de la capa de barrera.
 Bolsas para refrigerios de bajo pedido mínimo con impresión digital en colores vibrantes Las bolsas de refrigerios impresas digitalmente admiten tiradas pequeñas de temporada y para regalos, y vale la pena validar el espesor del sellador y la compatibilidad de la máquina antes de la producción. Ver producto →
Para las gamas de edición limitada y de regalo, las bolsas impresas digitalmente mantienen los costos de los cilindros fuera del cálculo y permiten que la temporada comience con unos pocos miles de unidades en lugar de unos cientos de miles.
Mantenimiento, cumplimiento y las preguntas que los compradores olvidan
La mayoría de las quejas sobre empaques que sobreviven a la prueba de línea son cuestiones de mantenimiento o documentación más que errores de diseño de la película. Cuatro de ellos representan la mayoría.
- Los carretes con sello en frío envejecen. El adhesivo almacenado a más de 25 °C o usado después de su vida útil pierde pegajosidad y se bloquea en el carrete, lo que luce exactamente como un defecto del proveedor.
- La condición de la mandíbula cambia los resultados diariamente. La cinta de PTFE desgastada, la presión desigual y los residuos de azúcar secos reducen la resistencia del sellado sin que nadie toque las especificaciones de la película.
- Las pruebas de migración deben utilizar simulantes grasos. Los paquetes de chocolate y praliné probados únicamente con simulantes acuosos no cumplirán los requisitos de EU 10/2011, FDA 21 CFR 177 o GB 4806.7.
- Las afirmaciones de reciclabilidad necesitan pruebas. Las estructuras de PE monomaterial normalmente necesitan una densidad inferior a 0,93 g/cm³ para pasar la clasificación basada en la densidad, y la declaración debe coincidir con las directrices nacionales.
- Las declaraciones de aceite mineral y NIAS son importantes cuando hay fibra reciclada cerca del paquete, incluso si la capa que entra en contacto con los alimentos es de plástico.
Las conversaciones sobre sostenibilidad ahora llegan con el informe y no después, porque las tarifas de responsabilidad extendida del productor se calculan por material y por peso. Una construcción monomaterial que mantiene el mismo rendimiento de barrera elimina una penalización por clasificación y, a menudo, una banda de tarifas al mismo tiempo.
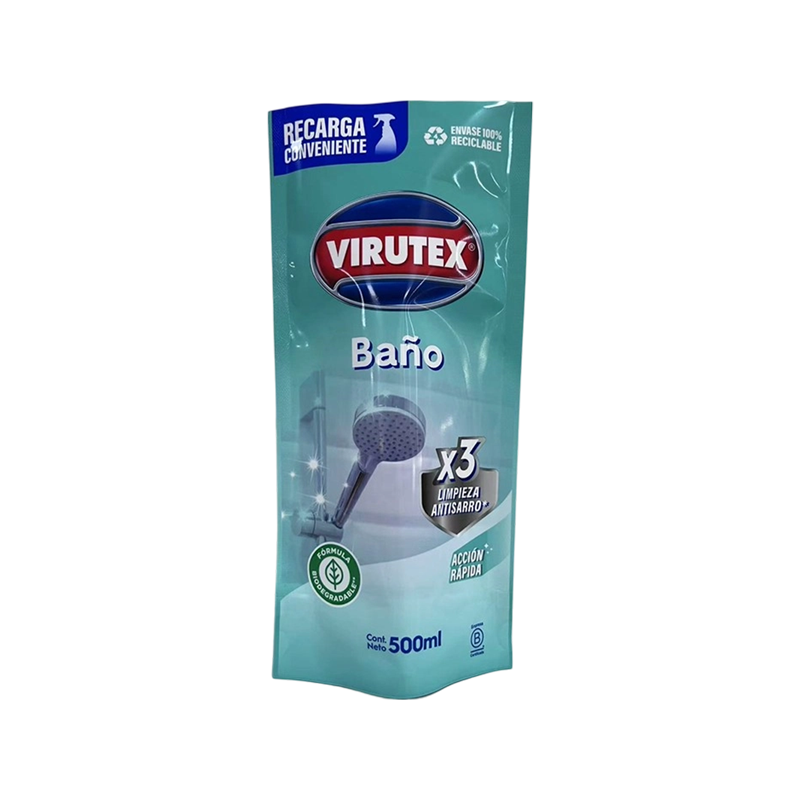 Bolsa con boquilla vertical de repuesto reciclable de PE La bolsa de recarga de PE monomaterial respalda los objetivos de reciclabilidad y tarifa de material EPR, mientras que su sellador y tolerancia a la temperatura de llenado deben verificarse en las líneas existentes. Ver producto →
Las bolsas monomaterial reciclables muestran cómo se ve eso en producción: una familia de polímeros, una ventana de densidad definida y un sellador lo suficientemente grueso como para funcionar en las líneas de llenado existentes. La contrapartida es una tolerancia de temperatura más estrecha durante el llenado, que vale la pena medir antes de aprobar la obra de arte.
El procesamiento y el envasado de productos de confitería tienen éxito o fracasan en la misma pequeña interfaz: los pocos milímetros donde la mandíbula se une a la película. Obtenga el sistema de sellado adecuado para la tolerancia al calor y la carga de polvo del producto, escriba los objetivos de la barrera como números verificables y confirme ambos en una prueba de vida útil completa. Todo lo demás (impresión, formato, reciclabilidad) se puede optimizar sin reabrir los aspectos fundamentales.